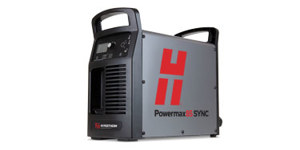
Система плазменной резки Powermax85 SYNC
Файлы на других языках см. в библиотеке документов.
Технические характеристики
Характеристики резки и строжки
| Толщина резки | Толщина | Скорость резки |
|---|---|---|
| Рекомендуемая | 25 мм | 500 мм/мин |
| 32 мм (1-1/4″) | 250 мм/мин | |
| Предельная (ручная резка) | 38 мм (1-1/2″) | 125 мм/мин (5 дюйм/мин) |
| Прожиг* | 20 мм |
*Номинальная толщина прожига для ручной резки или при использовании автоматической системы регулировки высоты резака
| Производительность строжки | Скорость съема металла | Профиль кромки |
|---|---|---|
| Типичная строжка | 8,2 кг (18,2 фунта) в час | 3,5 мм Г x 6,6 мм Ш (0,14″ Г x 0,26″ Ш) |
Общие технические характеристики
Технические характеристики — CSA |
|
|---|---|
|
Значения входного напряжения (±10 %) |
200–480 В, 1-ф., 50/60 Гц 200–600 В, 3-ф., 50/60 Гц |
|
Входной ток при 12,2 кВт |
200/208/240/480 В, 1-ф., 70/68/58/29 А 200/208/240/480/600 В, 3-ф., 42/40/35/18/17 А |
|
Выходной ток |
25–85 А |
|
Номинальное выходное напряжение |
143 В пост. тока |
|
Рабочий цикл при 40 °C (104° F) |
60 % при 85 А, 230–600 В, 3-ф. 60 % при 85 А, 480 В, 1-ф 50 % при 85 А, 240 В, 1-ф 50 % при 85 А, 200–208 В, 3-ф. 40 % при 85 А, 200–208 В, 1-ф. 100 % при 66 А, 230–600 В, 1/3-ф. |
|
Напряжение холостого хода |
305 В пост. тока |
|
Вес с резаком со шлейфом 7,6 м (25 футов) |
32 кг (67 фунтов) |
CSA — для использования в Северной и Южной Америке и Азии, за исключением Китая
Технические характеристики — CE/CCC |
|
|---|---|
|
Значения входного напряжения (±10 %) |
400 В, 3-ф., 50/60 Гц |
|
Входной ток при 12,2 кВт |
380/400 В, 3-ф., 20,5/19,5 А |
|
Выходной ток |
25–85 А |
|
Номинальное выходное напряжение |
143 В пост. тока |
|
Рабочий цикл при 40 °C (104° F) |
60 % при 85 А, 380–400 В, 3-ф. 100 % при 66 А, 380–400 В, 3-ф. |
|
Напряжение холостого хода |
270 В пост. тока |
|
Вес с резаком со шлейфом 7,6 м (25 футов) |
23,5 кг (52 фунта) |
CE — для использования в Европе, в Австралии и Новой Зеландии — RCM, в Сербии, в Великобритании — UKCA, в Украине и других странах, принимающих такую маркировку. CCC — для использования в Китае.
|
Размеры с ручками |
483 мм (Г); 233 мм (Ш); 430 мм (В) (19″ Г; 9.2″ Ш; 17″ В) |
|---|---|
|
Источник газа |
Резка: воздух (чистый, сухой, обезжиренный), азот |
|
Рекомендуемые скорость потока и давление газа на входе |
Резка: 210 л/мин при 5,9 бара Строжка: 210 л/мин при 4,8 бара |
|
Длина входящего силового кабеля |
3 м (10′) |
|
Тип источника тока |
Инвертор — БТИЗ (биполярный транзистор с изолированным затвором) |
|
Требования к приводу двигателя |
20 кВт или 25 кВА для максимального выходного тока 85 А |
|
Электрический КПД |
91,9 % |
|
Пригодность к переработке |
100 % |
|
Гарантия |
Источник тока: 6 лет, резак: 1 год |
Расходные детали
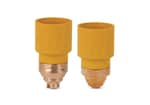
CARTRIDGE-85-Drag-Fine-Hand
|
Неразъемно-комплектные наборы расходных деталей Hypertherm |
|
|
Процесс |
Неразъемно-комплектный набор расходных деталей |
|
85 A |
|
|
65 А |
|
|
45 А |
|
|
FineCut® для ручной резки |
|
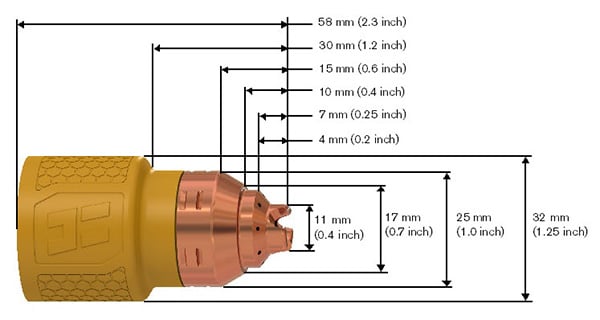
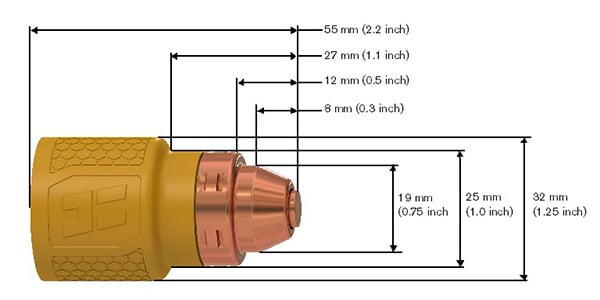
Размеры этих неразъемно-комплектных наборов расходных деталей отличаются от размеров традиционных расходных деталей, что следует учитывать при использовании шаблонов и инструкций по резке.
Неразъемно-комплектный набор расходных деталей Drag:
Неразъемно-комплектный набор расходных деталей FineCut:
CARTRIDGE-85-Mech-standoff-Fine
|
Неразъемно-комплектные наборы расходных деталей Hypertherm |
|
|
Процесс |
Неразъемно-комплектный набор расходных деталей |
|
85 A |
|
|
65 А |
|
|
45 А |
|
|
FineCut® для механизированной резки |
|
|
Комплект колец омического контакта |
(включает в себя 3 кольца омического контакта 420580) |
Расходные детали для механизированных систем можно использовать в ручных резаках.
CARTRIDGE-85-MaxControlRemoval-Mech
CARTRIDGE-85-Flushcut
Вспомогательные детали
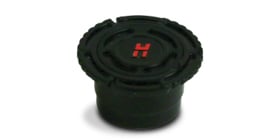
Устройство для считывания данных из наборов расходных деталей Hypertherm
Устройство для считывания данных из наборов расходных деталей Hypertherm обеспечивает простой доступ к данным в наборах расходных деталей Hypertherm для их анализа. Благодаря анализу данных клиенты получают точную информацию о коэффициенте использования наборов; анализ данных также позволяет выявить те области, в которых необходимо дополнительное обучение операторов.