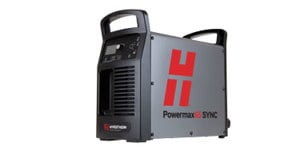
Powermax65-SYNC-Plasmaschneider
Dateien in weiteren Sprachen finden Sie in der Dokumentenbibliothek.
Spezifikationen
Schneid- und Fugenhobelleistung
| Schneidleistung | Stärke | Schnittgeschwindigkeit |
|---|---|---|
| Empfohlen | 20 mm | 500 mm/min |
| 25 mm | 250 mm/min | |
| Trennschnitt (Schneiden im Handbetrieb) | 32 mm | 125 mm/min (5 ipm) |
| Lochstechen* | 16 mm (5/8″) |
*Nennwerte für Lochstechen im Handbetrieb oder mit automatischer Brennerhöhensteuerung
| Fugenhobelleistung | Metallentfernungsrate | Rillenprofil |
|---|---|---|
| Typisches Fugenhobeln | 4,0 kg (8,8 lbs.) pro Stunde | 2,9 mm T x 6,4 mm B |
Allgemeine Spezifikationen
Spezifikationen - CSA |
|
|---|---|
|
Eingangsspannung (± 10 %) |
200–480 V, 1-PH, 50/60 Hz 200–600 V, 3PH, 50/60 Hz |
|
Eingangsstrom bei 9 kW |
200/208/240/480 V, 1PH, 52/50/44/22 A 200/208/240/480/600 V, 3PH 32/31/27/13/13 A |
|
Ausgangsstrom |
20–65 A |
|
Nenn-Ausgangsspannung |
139 VDC |
|
Einschaltdauer (ED) bei 40 °C (104° F) |
50 % bei 65 A, 230–600 V, 1PH/3PH 40 % bei 65 A, 200–208 V, 1PH/3PH 100 % bei 46 A, 230–600 V, 1PH/3PH |
|
Leerlaufspannung |
295 VDC |
|
Gewicht mit Brenner 7,6 m (25′) |
27,8 kg (61,7 lbs.) |
CSA – für den Einsatz in Amerika und Asien, mit Ausnahme von China
Spezifikationen - CE/CCC |
|
|---|---|
|
Eingangsspannung (± 10 %) |
380–400 V, 3PH, 50/60 Hz |
|
Eingangsstrom bei 9 kW |
380/400 V, 15,5/15 A |
|
Ausgangsstrom |
20–65 A |
|
Nenn-Ausgangsspannung |
139 VDC |
|
Einschaltdauer (ED) bei 40 °C (104° F) |
50 % bei 65 A, 380–400 V, 3PH 100 % bei 46 A 380–400 V, 3PH |
|
Leerlaufspannung |
295 VDC 270 VDC |
|
Gewicht mit Brenner 7,6 m (25′) |
24,1 kg (52,7 lbs.) |
CE – für den Einsatz in Europa, Australien und Neuseeland – RCM, Serbien, Vereinigtes Königreich – UKCA, in der Ukraine und anderen Ländern, in denen sie akzeptiert werden. CCC – für den Einsatz in China.
|
Abmessungen mit Griffen |
483 mm T, 233 mm B, 430 mm H (19″ D; 9,2″ W; 17″ H) |
|---|---|
|
Gasversorgung |
Saubere, trockene, ölfreie Luft oder Stickstoff |
|
Empfohlene Durchflussmenge für Eingangsgas |
Schneiden: 210 I/min bei 5,9 bar Fugenhobeln: 210 I/min bei 4,8 bar |
|
Elektrischer Wirkungsgrad |
91,2 % |
|
Recyclingfähigkeit |
100 % |
|
Gewährleistung |
Stromquelle: 6 Jahre Brenner: 1 Jahr |
Verschleißteile
CARTRIDGE-65-Drag-Fine-Hand
|
Hypertherm-Einsätze |
|
|
Verfahren |
Einsatz |
|
65 A |
|
|
45 A |
|
|
FineCut® Schneiden im Handbetrieb |
|
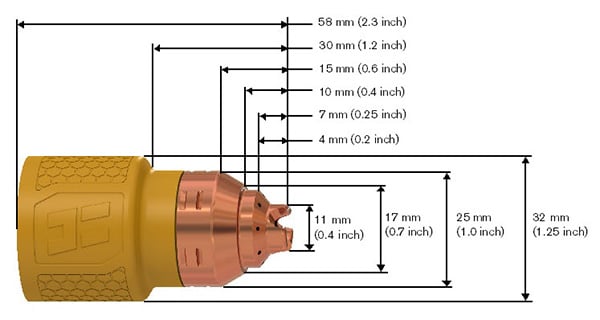
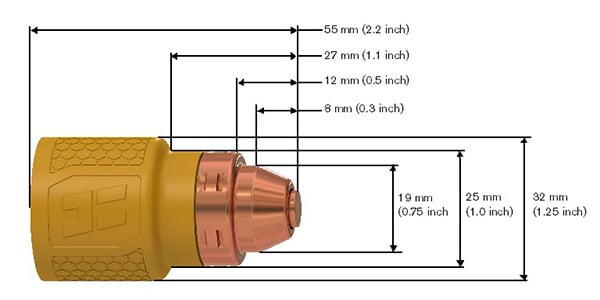
Diese Einsätze haben andere Abmessungen als die herkömmlichen Verschleißteile. Das muss bei der Verwendung von Schneidschablonen und -führungen berücksichtigt werden.
Einsatz zum Schneiden mit Oberflächenkontakt:
FineCut-Einsatz:
CARTRIDGE-65-Mech-standoff-Fine
CARTRIDGE-65-MaxControlRemoval-Mech
CARTRIDGE-65-FlushCut
|
Hypertherm-Einsätze |
|
|
Verfahren |
FlushCut™ |
| 65 A | |
Zubehör
Hypertherm-Einsatz-Leser
Mit dem Hypertherm-Einsatz-Leser ist es ganz einfach, die in Hypertherm-Einsätzen gespeicherten Daten auszulesen. Durch Datenanalysen können Kunden die Nutzung der Einsätze auswerten und feststellen, ob und inwieweit Bediener noch geschult werden sollten.
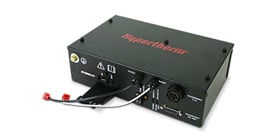
Powermax EtherCAT-Schnittstelle für EDGE Connect
Die Powermax® EtherCAT®-Schnittstelle ist ein All-in-One-Adapter, der eine digitale Verbindung zwischen dem Powermax-Gerät und der EDGE® Connect CNC ermöglicht. Sie ermöglicht eine schnellere Konfiguration des Gerätes, eine intuitive Bedienerschnittstelle und den Zugang zu Diagnoseinformationen in Echtzeit.
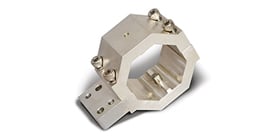
Brennerklemmen-Set für robotergestütztes Schneiden
Das Brennerklemmen-Set für robotergestütztes Schneiden soll die Integration von Powermax®-Robotikbrennern an Robotern vereinfachen. Die Klemme ist genau auf die Abmessungen des Brenners abgestimmt und sorgt für einen sicheren Halt des Brenners bei Schneidanwendungen.
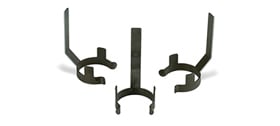
Ohmscher Ring für Einsatz
Der ohmsche Kontaktring wird auf den mechanisierten Einsatz aufgesteckt und über ein Kabel mit den Brennerhöhensteuerungen (THC) verbunden, die durch ohmschen Kontakt die Oberfläche des Werkstücks vor jedem Schnitt finden können.